放熱ボックス|一体曲げで溶接を最小限に抑えた板金筐体 | 株式会社 協和工業
| 製品カテゴリ | 中板板金 |
|---|---|
| 業界 | 半導体 |
| 材質 | SUS304-2B |
| 用途 | 収納 |
|---|---|
| サイズ・板厚 | 1200×350×100 1.2mm厚 |
| 加工方法 | ブランク、曲げ、溶接、焼け取り |
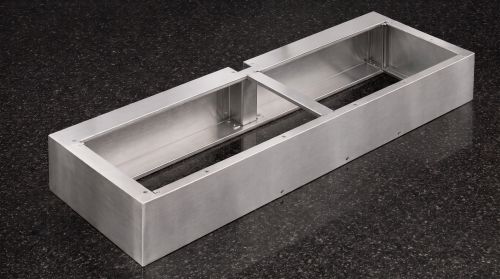
秋田県の協和工業は、長年培ってきた精密板金の技術とノウハウを活かし、大型の筐体板金やフレームの製作にも数多く取り組んできました。今回ご紹介する「放熱ボックス」は、大型サイズでありながら溶接箇所を最小限に抑えるため、部品の一体化に徹底してこだわった事例です。
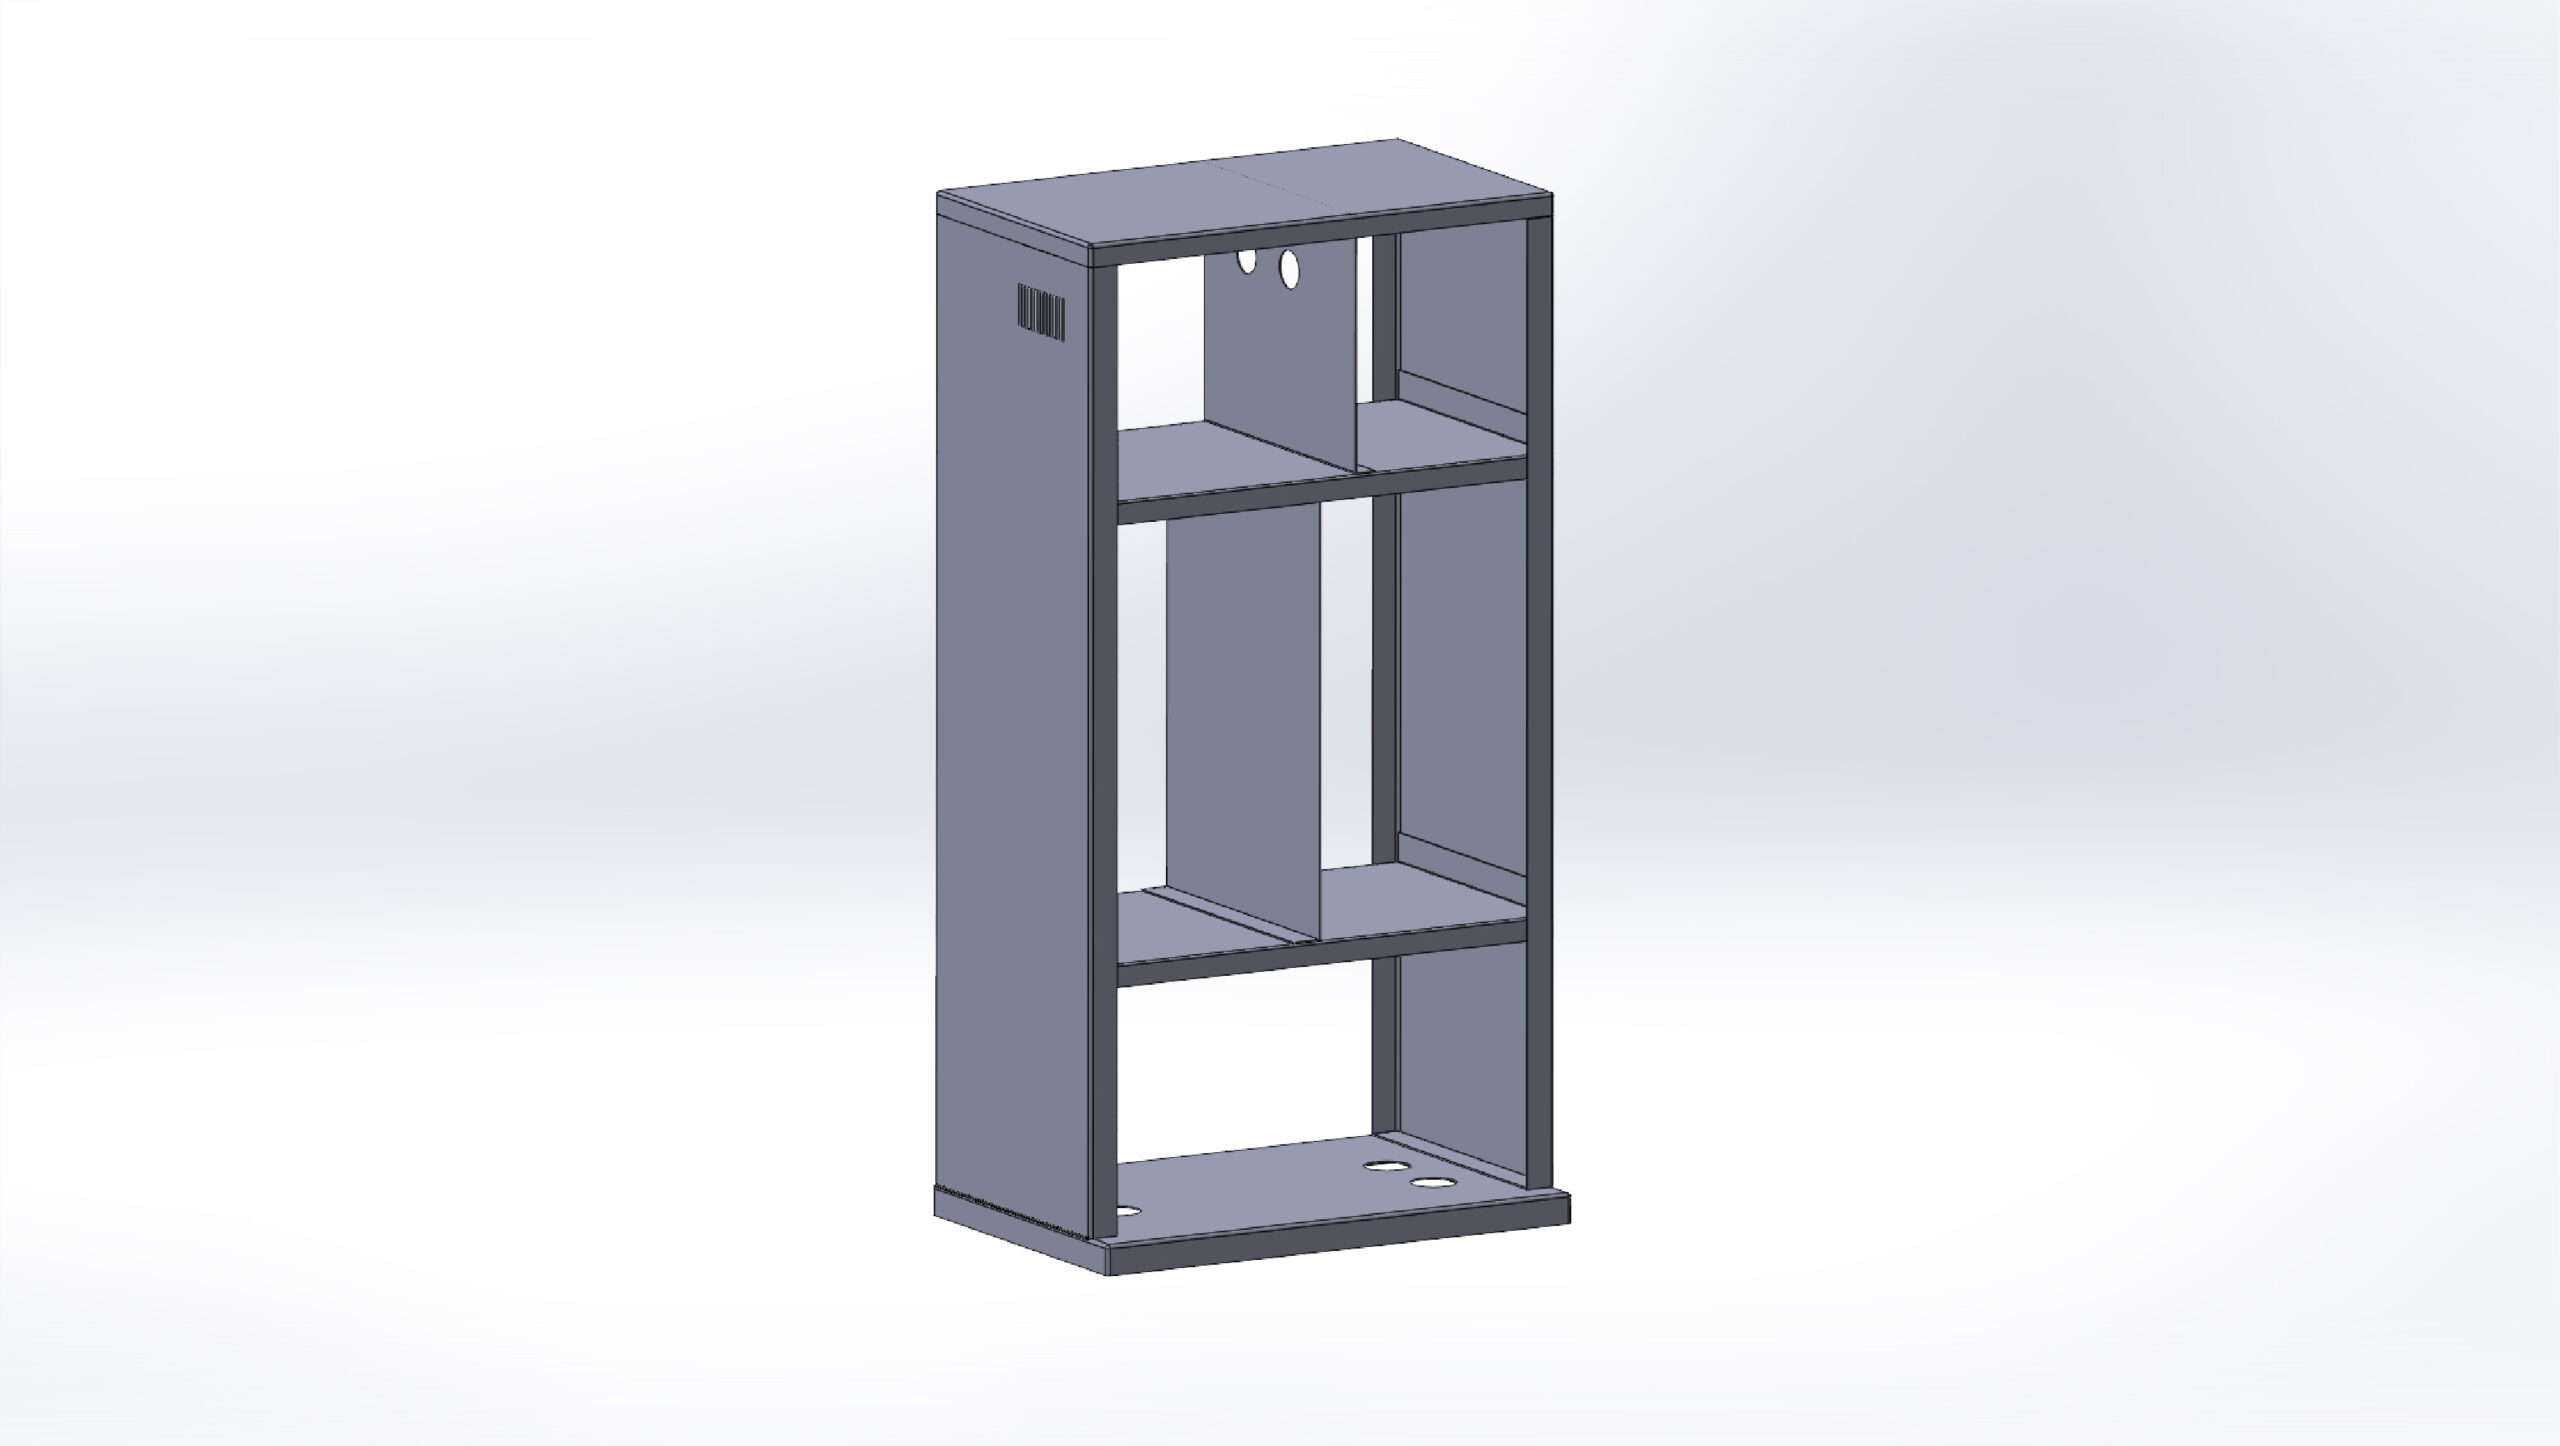
本製品は1,200×350×100mm、板厚1.2mmの長方形のボックス構造です。長辺の側板、上面のフランジ、中央の仕切り部材で構成され、内部は大きく開口しています。一見すると板材を組み合わせて溶接したシンプルなフレームに見えますが、その構造には大型板金ならではの課題を克服するための工夫が詰まっています。
加工のポイント①:溶接を「4隅」と「コの字部」だけに抑えた一体化構造
まず、この製品最大のポイントは、溶接箇所をボックスの4隅と中央のコの字部材の取り付けのみに限定している点です。大型のフレームは、側板やフランジ、補強材を個別に切り出して溶接で組み上げるのが一般的です。しかし全長1mを超えるサイズで溶接箇所が増えると、溶接熱による「歪み」が蓄積し、ねじれや反りとなって寸法精度に大きく影響します。
そこで当社では、展開図の段階から構造を見直し、側板と上面のフランジを1枚の板から曲げ加工で一体成形する工法を採用しました。本来であれば別部品として溶接するはずの面を、曲げで「つなげて」しまうことで、長辺に沿った長い溶接ラインそのものをなくしています。中央の段差(切り欠き)部分も一体のまま成形しており、継ぎ目のないすっきりとした外観に仕上がっています。
溶接箇所を最小限にしたことで、次のような効果が得られます。
- 溶接熱による歪みが少なく、大型でも平面度・直角度を確保しやすい
- 歪み取りや溶接ビードの仕上げ工程が減り、リードタイムとコストを抑えられる
- 継ぎ目が少ないため外観品質が高く、強度のばらつきも小さい
加工のポイント②:一体化を支える長尺曲げと溶接の仕上げ
次に、一体化を実現するための曲げ加工です。部品を一体にするほど1枚の板は大きく複雑な形になり、全長1,200mmの長尺曲げでは、わずかな角度のずれが端部で大きな寸法差になります。当社では曲げ順序と金型の組み合わせを事前に検討し、フランジ同士や段差部分が金型と干渉しないよう工程を組み立てることで、長辺全体で安定した精度を出しています。
さらに、残した4隅とコの字部の溶接にも細心の注意を払っています。溶接範囲を絞ったぶん、一箇所ずつ入熱を管理しながら丁寧に溶接し、角部は外観を損なわないよう仕上げています。側面の角穴やタップ穴など、組み付けに必要な加工も位置精度を確保したうえで施しています。
まとめ
協和工業は、図面通りに作るだけでなく、「どうすれば溶接を減らせるか」「どうすれば歪みを抑えられるか」という視点から工法を提案できることを強みとしています。大型フレームや筐体板金で、溶接歪みや仕上げ工数にお悩みの際は、ぜひ当社にご相談ください。設計段階からの一体化提案にも対応いたします。
中板板金
-
放熱ボックス|一体曲げで溶接を最小限に抑えた板金筐体
-
 ステンレスホッパー(SUS304 t=1.5・TIG溶接/形状提案)
-
 スタンドボックス
-
 シャーシパネル
-
 SPCC製大型タンク
-
 ステンレスチャンバー
-
 医療機器 大型フレーム
-
 ダクト(φ800)
-
 ベースフレーム
-
 SS製シュート
-
 カバーフレーム溶接品
-
 SSジョイント
-
 SUSテーブル
-
 ローラーカバー
-
 真空ブラケット(SPHC)
-
 SSフレーム
-
 モーターカバー
-
 アルミブラケット
-
 バルブブラケット
-
 ブレーキペダル
-
 ペーパーガイド(CO2溶接)
-
 ステンレス取付板(t=2.0mm)
-
 アルミカバー(アルマイト処理・リベット組立)
-
 固定金具(CO2溶接)
-
 ステンレスベース板
-
 フレーム押さえ(CO2溶接)
-
 ステンレス製ブラケット
-
 ステンレスカバー(福祉機器)
-
 シャフト受け(ステンレス溶接)
-
 アルミトレイ(スポット溶接)
-
 昇降フレーム(TIG溶接)
-
 アルミTIG溶接品
-
 ステンレスブラケット
-
 アルミトレイ(溶接)
-
 アルミスポット溶接品(医療機器)
-
 ケース
-
 洗浄ラック
-
 ステンレスダクト(溶接構造)
-
 ペダル(医療機器)
-
 ボックス(精度重視)
-
 ガイド
-
 シャフトホルダー
-
 中板ブラケット
-
 ブラケット(SUS430)+カラー
-
 歪みのないナット溶接技術
-
 まるで曲げ加工のような溶接
-
 溶接跡 仕上げ技術
-
 キズレス板金加工技術
-
 ブラケット(真鍮)
-
 磨きパイプ加工品
-
 カバー(SUS304)
-
 固定金具(医療)
-
 ブラケット
-
 センターブラケット
-
 ロックピン
-
 プレート取り付け板
-
 モーターベース
-
 レールシャフト
-
 ブラケット
-
 ベースプレート
-
 医療機器用取り付け金具
-
 手術用器具
-
 サポートベース
-
 ダクト部品(A5052)
-
 ボックス(SUS304)
-
 ブラケット(SUS430)
-
 T字ブラケット (SUS430)
-
 エルボ
-
 中カバー
-
 レールガイド
-
 受け金具
-
 ステー
-
 コーナーブラケット
-
 補強板
-
 ケース・カバー
-
 ホッパー
-
 シュート
-
 コントローラーBOX
製品紹介
薄板板金
-
 クランプホルダ
-
 スプラインカバー(板厚1.0mm)
-
 サブブラケット
-
 SUS製トレー
-
 フロントカバー
-
 2分割R曲げボックスカバー
-
 ガイド
-
 長尺ステンレスダクト
-
 R曲げカバー
-
 モーター用ステンレス薄板カバー
-
 気密箱(薄板板金)
-
 カバープレート
-
 シールド板(SUS304)
-
 ステンレスカバー(#400)
-
 ステンレスノズル
-
 固定金具(SECC)
-
 ステンレスチャンバー(薄板精密板金)
-
 キズレスカバー(SUS430)
-
 薄板溶接カバー
-
 ステンレスブラケット(SUS430)
-
 シュートボックス(SUS430)
-
 薄板ボックス(SUS430)
-
 スイッチブラケット
-
 カバープレート
-
 アルミカバー(薄板板金)
-
 薄板クリップ
-
 押さえ板
-
 ステンレス薄板カバー(スポット溶接)
-
 送風ユニット(平リベットカシメ)
-
 ステンレスボックス(TIG・スポット・レーザー溶接)
-
 装置カバー(リベット組立)
-
 プーリーカバー
-
 ステンレス製クリップ
-
 スイッチプレート
-
 医療機器向けステンレストレー
-
 フロントパネル(TIG溶接)
-
 ステンレス薄板カバー(溶接品)
-
 ステンレスカバー(#400)
-
 薄板カバー(リベットAssy)
-
 ステンレスダクト
-
 板バネ(ベンダー+手曲げ)
-
 薄板曲げ加工品(板厚0.5mm)
-
 薄板フレーム(t=1.0mm)
-
 アルミ薄板カバー(t=0.5mm)
-
 薄板ステンレスボックス
-
ガイド
-
 薄板カバー(t0.5)
-
 正面パネル
-
 フロントパネル
-
 ブレード
-
 医療機器部品
-
 レーザー溶接事例
-
 ケース(SUS430)
-
歪みのないナット溶接技術
-
まるで曲げ加工のような溶接
-
溶接跡 仕上げ技術
-
キズレス板金加工技術
-
 薄板カバー(1mm)
-
 機器ボックス
-
 薄板ケース(SUS430-KD)
-
 薄板オイルパン
-
 ステンレスカバー(全溶接)
-
 薄板カバー
-
 薄板ステンレスホルダー
-
 薄板ボックス
-
 光路カバー
-
 食品機械カバー
-
 ドアパネル
-
 ベースプレート
-
 Rカバー
-
 ワッシャ
-
 カバー
-
 ブラケット
-
 上カバー
-
 下カバー
-
 止め金具
-
 排気カバー
-
 ホッパー
-
 バケット
-
 シールド
-
 オイルパン
-
 金網トレイ
-
 受け皿
筐体板金
-
 インフラ設備向け筐体板金
-
 医療機器用 筐体フレーム
-
 マガジンラック(ステンレス筐体)
-
 サーバーラック
-
 ステンレス筐体ラック
-
 SUSパイプラック
-
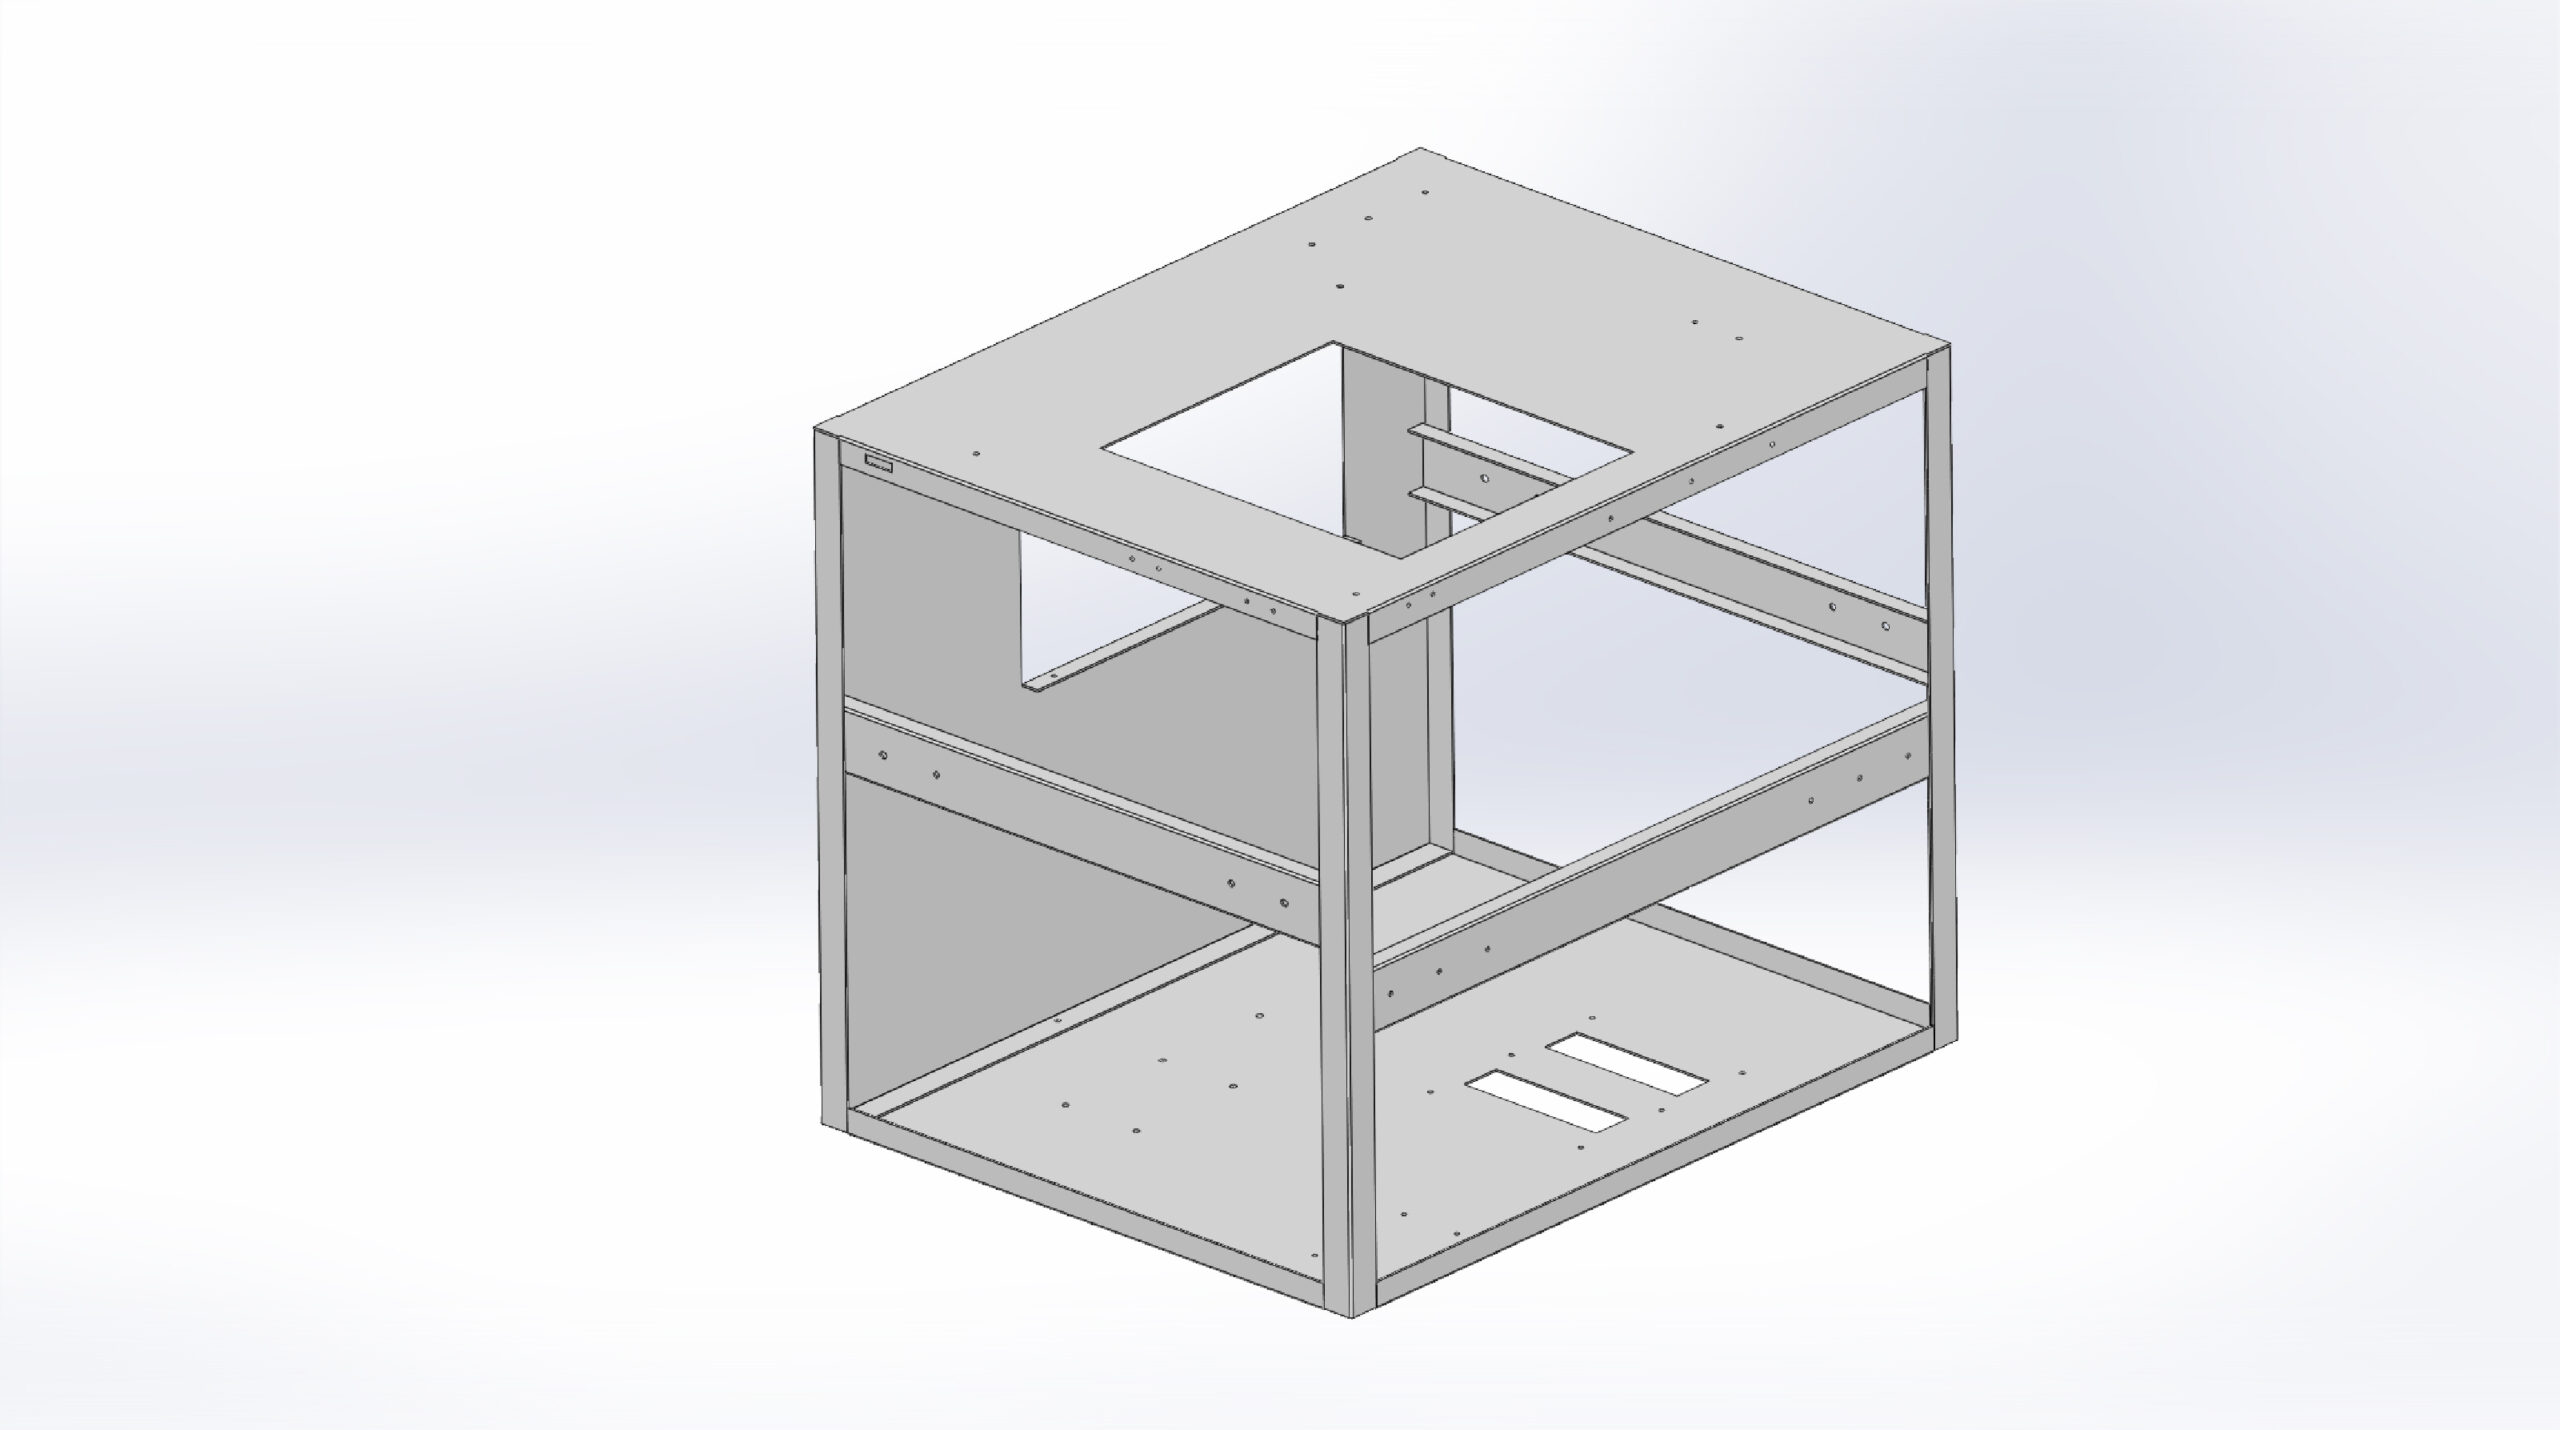 筐体板金(架台)
-
 筐体フレーム(SS)
-
 筐体板金フレーム(SUS304)
-
 インフラ設備向け筐体板金
-
 公共インフラ向けフレーム筐体
-
 半導体製造装置向け筐体板金
-
 筐体板金(鉄道向け制御ボックス)
-
 筐体フレーム(CO2溶接)